


Abstrakti
Automatisoidut teolliset tuotantolinjat luottavat tasaiseen, saastumattomaan paineilmaan, joka ylläpitää sylintereiden, solenoidiventtiilien ja pneumaattisten toimilaitteiden luotettavaa suorituskykyä jatkuvassa vuorotyössä.SMC-tyypin AC FRL-yksikköintegroi kolme ydinilmankäsittelytoimintoa yhteen modulaariseen kokoonpanoon kosteuden poistamiseksi, käyttöpaineen vakauttamiseksi ja hallitun öljysumuvoitelun aikaansaamiseksi myöhemmän virran pneumaattisille laitteille. Tämä täyspitkä artikkeli erittelee sisäisen rakennesuunnittelun, porrastetut suorituskykyspesifikaatiot, erilaiset teollisuuden käyttöönoton skenaariot, standardoidut asennustyönkulut, rutiinihuoltokehykset, vertailevat suorituskyvyn vertailuarvot vaihtoehtoisiin ilmankäsittelykokoonpanoihin sekä ratkaistuja teknisiä vianetsintäkysymyksiä pneumaattisten järjestelmien suunnitteluinsinööreille ja paikan päällä toimiville huoltoteknikoille. Jokainen osio tarjoaa toimivan teknisen opastuksen paineilman tasaisuuden optimoimiseksi ja kaikkien liitettyjen pneumaattisten suorituskomponenttien käyttöiän pidentämiseksi turvautumatta hajanaiseen erilliseen suodatin-, säädin- ja voitelulaitteistoon.
Sisällysluettelo — Napsauta jokaista kohtaa siirtyäksesi vastaavaan sisältöosioon
- Ydinrakennerakenne ja integroitu toiminnallinen mekanismi
- Tärkeimmät sisäänrakennetut suunnitteluominaisuudet vakaaseen paineilmastointiin
- Täysi spektri teolliset sovellusalueet automatisoidussa valmistuksessa
- Täydellinen tekninen vakiomatriisi AC-sarjan kokoille
- Vaiheittainen standardi asennus- ja painekalibrointityönkulku
- Vertaileva suorituskykyanalyysi jaetun ilman valmistelukomponentteja vastaan
- Strukturoitu säännöllinen huoltoaikataulu ja komponenttien vaihtosäännöt
- Ratkaistaan usein kysyttyjä teknisiä kysymyksiä pneumaattisille insinööreille
Ydinrakennerakenne ja integroitu toiminnallinen mekanismi
Suoraan ilmakompressoreista poistettava paineilma sisältää useita haitallisia epäpuhtauksia, jotka heikentävät pneumaattisen laitteiston suorituskykyä pitkäaikaisessa käytössä. Näitä epäpuhtauksia ovat suspendoituneet kiinteät pölyhiukkaset, kondensoitunut vesihöyry ilman puristusjaksoista, jäännöskompressorin voiteluöljysumu ja mikrohiukkasmaiset korroosiopalat, joita syntyy putkistojen sisällä. Käsittelemätön raakapaineilma laukaisee nopeutetun tiivisteen kulumisen, epäjohdonmukaisen toimilaitteen liikkeen, sisäisen venttiilin juuttumisen ja toistuvia odottamattomia linjapysähdyksiä automatisoiduissa kokoonpano-, pakkaus- ja materiaalinkäsittelylaitteissa.
Modulaariset ilmalähteen käsittelykokoonpanot ratkaisevat nämä käyttöriskit yhdistämällä itsenäiset käsittelyvaiheet yhdeksi kompaktiksi asennusyksiköksi. Yhtenäinen kokoonpanomuoto eliminoi ylimääräiset putkiliitokset, vähentää järjestelmän yleisiä vuotokohtia ja virtaviivaistaa kaikkien ilmastointimoduulien keskitettyä huoltoa. Tavallinen kolminkertainen yhdistelmärakenne yhdistää kolme erillistä toiminnallista lohkoa yhdeksi lukittuun alumiiniseosrunkoon, ja jokainen osa suorittaa korvaamattoman käsittelytehtävän ennen kuin ilma pääsee pneumaattisiin toimilaitteisiin ja ohjausventtiileihin.
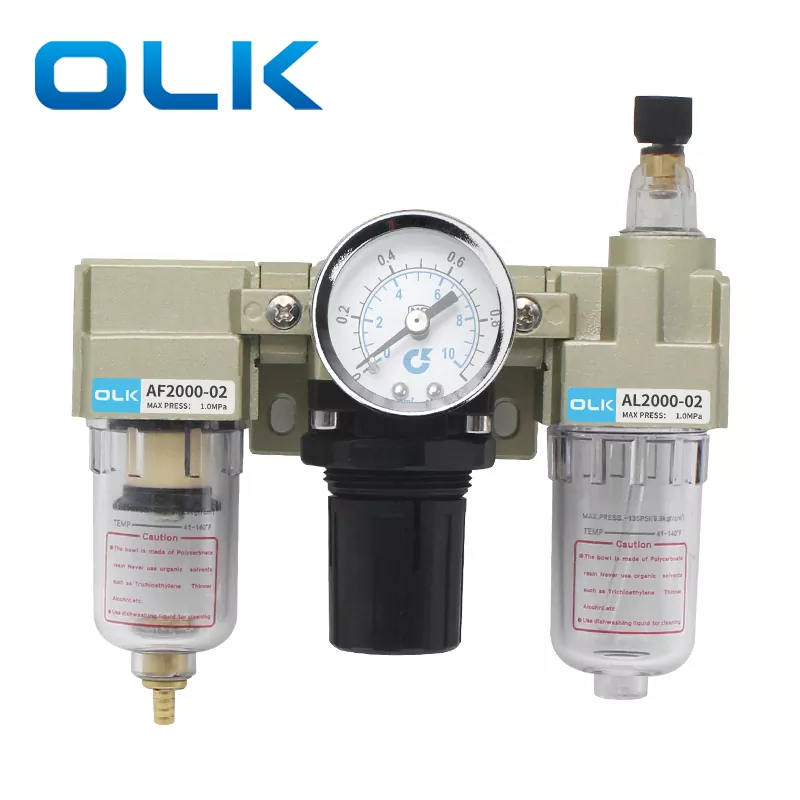
AF-ilmansuodatinmoduuli
Tämä ensisijainen ylävirran segmentti sieppaa kiinteät hiukkaset ja kondensoituneet vesipisarat tulevassa paineilmavirrassa. Sisäisesti asennetut kupariset suodatinpatruunat saavuttavat 5 mikronin tasaisen suodatustarkkuuden ja sitovat hienot metallilastut, työpajapölyn ja kertyneen kosteuden ennen kuin nämä epäpuhtaudet kulkeutuvat alavirtaan herkkiin säätö- ja voiteluosakokoonpanoihin. Läpinäkyvät polykarbonaattisäilytyskulhot mahdollistavat nesteen kerääntymisen reaaliaikaisen visuaalisen seurannan ilman purkamista.
AR-paineensäädinmoduuli
Tämä kolmoiskokoonpanon keskelle sijoitettu moduuli tuottaa tasaisen ulostuloilman paineen huolimatta vaihtelevasta kompressorien tulopaineesta. Jousi-kalvo sisäinen tasapainotusrakenne kompensoi automaattisesti painepiikit ja -pudotukset, jotka johtuvat toimilaitteen samanaikaisista käyttöjaksoista. Säädettävä lukitusnuppi varmistaa kalibroidut painearvot estämään mekaanisen tärinän aiheuttamaa ajautumista jatkuvien tuotantovuorojen aikana.
AL-öljysumuvoitelumoduuli
Alavirran voitelusegmentti sumuttaa nimetyn pneumaattisen turbiiniöljyn erittäin hienoksi sumuksi, joka on suspendoitu säädetyn paineilmavirran sisällä. Tämä öljyhöyry kulkee putkistojen läpi pinnoittaakseen sylintereiden, venttiilikelojen ja laakerikokoonpanojen sisäisiä liukupintoja, alentaen metallien välisiä kitkakertoimia ja lieventäen kuivan kulumisen aiheuttamia vaurioita miljoonien edestakaisin liikesyklejen aikana. Säädettävän tippanopeuden säädön avulla teknikot voivat sovittaa voitelumäärän yksittäisten laitteiden ilmankulutustarpeisiin.
- Jaksottainen ilmavirtausreitti noudattaa tarkasti suodatin → säädin → voiteluaineen järjestystä estääkseen suodatinmateriaalin öljyn likaantumisen ja paineentasauksen sisäosat
- Lukittava modulaarinen liitosrakenne poistaa tarpeen räätälöityjä siirtymäputkiliittimiä yksittäisten toiminnallisten segmenttien välillä
- Yleiskäyttöiset L-muotoiset metallikiinnikkeet tukevat pystysuoraa paneeliasennusta koneen kehyksiin, ohjauskaappeihin ja keskusilmanjakotukkiasemiin
- Modulaarinen laajennettavuus mahdollistaa lisäpainemittareiden, paine-eron tyhjennysliittimien ja suojakuppien jälkiasennuksen asennuksen jälkeen
Jokainen sisäinen virtauskanava käy läpi tarkan CNC-työstön karkeiden valupintojen eliminoimiseksi, jotka vangitsevat hiukkasten kertymistä ja luovat paikallisia painehäviöalueita. Tasainen sisäporauksen geometria ylläpitää tasaisen ilman läpivirtauksen koko nimellisvirtauskapasiteettialueella välttäen suorituskyvyn pullonkauloja samanaikaisten usean toimilaitteen toimintahuippujen aikana. Keskitettyjä ilmanjakelujärjestelmiä suunnittelevat insinöörit asettavat integroidut kolminkertaiset kokoonpanot etusijalle erillisen suodattimen, säätimen ja voitelulaitteen laitteiston sijaan erityisesti tämän tasapainoisen virtausominaisuuden ja kompaktin jalanjäljen edun vuoksi ahtaissa koneen koteloissa.
Tärkeimmät sisäänrakennetut suunnitteluominaisuudet vakaaseen paineilmastointiin
Teolliset pneumaattiset ympäristöt altistavat ilmankäsittelylaitteistot jatkuvalle mekaaniselle tärinälle, vaihteleville ympäristön lämpötilajaksoille, vaihtelevalle tuloilman paineelle ja päivittäisille lauhteen kertymisjaksoille. Yleisistä edullisista ilmankäsittelyyksiköistä puuttuu rakenteellisia vahvistuksia ja tarkkoja säätömekanismeja, joita tarvitaan jatkuvan ilmastointitehon ylläpitämiseksi usean vuoden jatkuvassa käytössä. Integroitu kolmoiskokoonpano sisältää useita patentoituja suunnitteluoptimointeja, joiden tarkoituksena on eliminoida tavanomaisissa jaetun ilman käsittelylaitteistoissa havaitut yleiset vikatilat.
Paineasetuksen vakaus edustaa yhtä vaikuttavimmista sisäänrakennetuista toiminnallisista päivityksistä. Itselukittuva säätönupin mekanismi poistaa kalibroidun paineen siirtymisen riskin koneen toistuvien tärinäjaksojen jälkeen. Kun teknikot kääntävät nuppia saavuttaakseen tavoitekäyttöpaineen, nupin aksiaalinen puristus alaspäin kytkeytyy sisäisiin hampaiden lukitusrakenteisiin, jotka kiinnittävät säätimen kalvon asennon turvallisesti. Vahingossa tapahtuva törmäys tai jatkuva työpajan tärinä ei voi muuttaa esiasetettuja lähtöpainearvoja, mikä eliminoi huoltohenkilöstön toistuvia uudelleenkalibrointitehtäviä päivittäisten tuotantovuorojen aikana.
- Monivaihtoehtoinen tyhjennysarkkitehtuuri, joka tukee manuaalista tyhjennys-, paine-eroautomaattista tyhjennys- ja täysin kelluvaa automaattista tyhjennysastiakonfiguraatioita eri työpajan kosteustasojen sovittamiseksi
- Erittäin tarkat analogiset painemittarit, joissa on kahden yksikön metriset merkinnät, jotka tuottavat selkeät, matalat parallaksipainelukemat rutiininomaisten linjatarkastusten aikana
- Iskunkestävät läpinäkyvät polykarbonaattikulhot; Suuremmat runkokoot 3000 - 5000 sisältävät ulkoisen suojan estämään kulhon halkeilua vahingossa tapahtuvien laitteiden törmäysten aikana
- Korroosionkestävät painevaletusta alumiiniseoksesta valmistetut venttiilirungot tasaisella hapettumista estävällä pintakäsittelyllä pidentäen käyttöikää korkean kosteuden tuotantolaitoksissa
- Asteittainen öljytason merkintä painettu suoraan voitelulaitteen kulhoihin estämään ylitäyttö tai riittämätön öljynsyöttö, mikä heikentää toimilaitteen voitelukykyä
Viemäröintijärjestelmän monipuolisuus mahdollistaa vaihtelevan lauhteen muodostumisen eri teollisuuslaitoksissa. Kuivat sisätilojen työpajaympäristöt, joissa on alhainen ilmankosteus, toimivat tehokkaasti tavallisten manuaalisten tyhjennyskulhojen kanssa, mikä edellyttää ajoitettua säännöllistä tyhjennystä laitteiden päivittäisten sammutusvälien aikana. Tilat, joissa on korkea ympäristön kosteus tai vesijäähdytteiset ilmakompressorit, hyötyvät paine-eron tyhjennysvaihtoehdoista, jotka poistavat kertyneen lauhteen automaattisesti aina, kun sisäiset paine-erot saavuttavat esiasetetut kynnysarvot ilman käyttäjän manuaalista puuttumista. Täysautomaattiset kelluntatyhjennyskokoonpanot palvelevat jatkuvia 24 tuntia kestäviä miehittämättömiä tuotantolinjoja, joissa määräaikaishuoltoon pääsy on rajoitettua. Ne tyhjentävät nesteen heti, kun kondenssiveden tasot saavuttavat kriittisen korkeuden suodattimen säilytysastioissa.
Pintakäsittely ja materiaalivalinnat vahvistavat entisestään pitkäaikaista käyttövarmuutta. Kaikki ulkoiset metallipinnat saavat yhtenäisen sähköstaattisen korroosionestopinnoitteen, joka kestää hapettumisaltistuksen ilmassa leviäviltä kemikaalihöyryiltä, jotka ovat yleisiä elintarvikejalostuksessa, tekstiilien värjäyksessä ja metallinvalmistuslaitoksissa. Sisäiset tiivistetiivisteet käyttävät öljynkestäviä elastomeeriyhdisteitä, jotka ovat yhteensopivia ISO VG32 -turbiinivoiteluöljyn kanssa, ja ne kestävät turpoamista, kovettumista ja mikrovuotoja tuhansien lämmitys- ja jäähdytysympäristön lämpötilajaksojen jälkeen.SMC-tyypin AC FRL-yksikköyhdistää kaikki nämä materiaalin ja mekaanisen suunnittelun parannukset tuottaakseen tasaisen ilmastoinnin suorituskyvyn, jota ei ole saatavilla lähtötason ei-modulaarisissa ilmankäsittelyvaihtoehdoissa.
Täysi spektri teolliset sovellusalueet automatisoidussa valmistuksessa
Jokainen tuotannon työnkulku, jossa käytetään paineilmaa ensisijaisena voimansiirtoväliaineena, vaatii standardoitua ilmastointia tarkkuuspneumaattisten laitteistojen suojaamiseksi. Ilman tasaista suodatusta, paineen stabilointia ja hallittua voitelua automatisoidut laitteet kokevat epäyhtenäistä liiketehoa, lisääntyvät komponenttien kulumisnopeudet ja odottamattomat seisokit, jotka häiritsevät jatkuvaa tuotannon aikataulutusta. Modulaarinen kolmiosainen kokoonpano mukautuu saumattomasti erilaisiin teollisuusalueisiin, joilla on ainutlaatuiset paineilman laatu- ja paineensäätövaatimukset.
Autojen komponenttien kokoonpanolinjat
Robottikiinnikkeet, pneumaattiset ruuvimeisselit, asemointisylinterit ja materiaalinsiirtomanipulaattorit vaativat tiukasti säädeltyä ilmanpainetta tasaisen kokoonpanovääntömomentin ja tarkan osien asennon ylläpitämiseksi. Suuren volyymin autokorjaamot tuottavat merkittävää metallihiukkaskontaminaation leikkaus- ja koneistusasemilta; 5 μm:n kuparisuodatinmateriaali sieppaa hienot metallilastut ennen kuin ne vahingoittavat tarkkuusventtiilikeloja ja sylinterin tiivisteosia. Itselukittuva paineensäätö eliminoi vääntömomentin vaihtelut tuhansien päivittäisten kokoonpanojaksojen aikana.
Elintarvikkeiden ja juomien pakkauslaitteet
Pullontäyttökoneet, kartonkipakkausten sulkemistoimilaitteet ja etiketöintiasemat toimivat lämpötilasäädellyissä ympäristöissä, joissa ympäristön kosteustaso on korkea. Läpinäkyvät suodatinkulhot yksinkertaistavat lauhteen valvontaa estääkseen vesipisaroiden kontaminoitumisen elintarvikekäyttöön tarkoitetuissa ilmansyöttölinjoissa. Voitelulaitteen öljysumun virtausnopeudet voidaan kalibroida pienille tehotasoille, jotta vältetään öljyhöyryjen joutuminen kosketuksiin pakattujen kulutustavaroiden kanssa, mikä täyttää alan hygieniastandardit.
Elektroniikan tarkkuusasennusautomaatio
Mikrokomponenttien poiminta-ja-paikkarobotit, piirilevyn leikkausjigit ja pienireikäiset asemointisylinterit luottavat erittäin vakaaseen lähtöpaineeseen, joka eliminoi mikrovärinän herkän komponentin käsittelyn aikana. Matalapyörteiset sisäiset ilmavirtauskanavat välttävät paineen aaltoilua, joka saa aikaan toimilaitteen epäjohdonmukaisen liikkeen, mikä vähentää komponenttien kohdistusvirheitä nopeiden pinta-asennusten tuotantosyklien aikana.
Muita suuria käyttöönottosektoreita ovat tekstiilien valmistuskoneet, muovin ruiskuvaluapulaitteet, lääkepakkauslinjat, logistiikan lavausrobottijärjestelmät, metallinvalmistuksen pneumaattiset lävistyskoneet ja ikkuna-/oviautomaattiset käsittelyasemat. Jokainen pystysuora säätää ydinyksikön tekniset tiedot huippuilmavirran tarpeen, käyttöpaineen asetusarvon, ympäristön kosteuspitoisuuden ja hyväksyttävien hiukkaspitoisuuden kynnysarvojen mukaan valmiin tuotteen laadunvalvontastandardeja varten.
Keskitetyissä pääilmanjakotukin järjestelmissä käytetään yleensä suuria runkokokoisia 4000 tai 5000 kokoonpanoja suoraan pääilmakompressorin ulostulojen jälkeen primääriilmastoinnin suorittamiseksi koko tehtaan paineilman jakeluverkkoon. Pienemmät runkokoon 1000 ja 2000 versiot asennetaan suoraan yksittäisiin, itsenäisiin koneen ohjauskaappeihin, jotta ne tarjoavat toissijaisen paikallisen paineen trimmauksen ja suodatuksen laitteille, joilla on ainutlaatuiset tarkkuuskäyttövaatimukset erillään päätehtaan ilmansyöttöpaineparametreista.
Kiinteistösuunnittelutiimit standardoivat yhtenäisiä modulaarisia kolminkertaisia kokoonpanoja yksinkertaistaakseen varaosavaraston hallintaa. Yksittäiset vaihtosuodatinpatruunat, säätimen kalvokokoonpanot ja voitelulaitteen suuttimen sisäkkeet sopivat yhteensopivien runkokokovaihtoehtojen kanssa, mikä eliminoi erillisten varakomponenttisarjojen varastoinnin useilta eri valmistajilta hankituille jaetuille suodatin-, säätimen ja voitelulaitteen laitteistoille. Tämä standardisoitu komponenttien yhteensopivuus virtaviivaistaa varaston varaosien organisointia ja vähentää läpimenoaikaviiveitä kiireellisissä paikan päällä tapahtuvissa huoltokorjaustoimenpiteissä.
Täydellinen tekninen vakiomatriisi AC-sarjan kokoille
Viisi erillistä runkokokoluokitusta kattavat kaikki teollisuuden paineilmavirtaus- ja putkiliitäntöjen kokovaatimukset, jotka vaihtelevat pienikokoisista M5-kierteitetyistä mikrokokoonpanoista pieniin tarkkuusrobotiikkaan suuriin 1 tuuman porttiversioihin tehdaslaajuisiin pääilmanjakoputkiston käsittelyasemiin. Jokaisella kehyskoolla on kiinteät mittarajoitukset, suurin suorituskapasiteetti, painekäyttöikkunat ja vaihdettavien lisävarusteiden yhteensopivuussäännöt, joihin suunnittelutiimit viittaavat pneumaattisen järjestelmän suunnitteluvaiheessa.
| AC-sarjan runkomalli | Vakioportin säikeen määrittely | Suurin sallittu työpaine | Säätöpainealue | Mukana suodatinkulhon suojakansi |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 - 0,7 MPa | Ei |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 - 0,85 MPa | Ei |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 - 0,85 MPa | Kyllä |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 - 0,85 MPa | Kyllä |
| AC5000 | PT 1 | 1,0 MPa | 0,05 - 0,85 MPa | Kyllä |
Universaalit kiinteät mekaaniset suorituskyvyn vertailuarvot koskevat kaikkia runkokokovaihtoehtoja porttien kokoeroista riippumatta, mikä luo yhtenäiset vähimmäistoimintastandardit koko sarjan tuotelinjalle:
- Painetestausluokitus: 1,5 MPa rakenteen eheyden validointiin tuotannon laaduntarkastuksen aikana
- Sallittu ympäristön ja paineilman nesteen käyttölämpötila-alue: 5°C - 60°C ilman komponenttien suorituskyvyn heikkenemistä
- Vakiosuodatinmateriaalin suodatustarkkuusluokitus: tasainen 5 μm:n hiukkasten talteenottoteho kaikissa AF-suodatinmoduuleissa
- Yhteensopiva voitelunesteluokka: ISO VG32 teollisuusturbiiniöljy tasaisen sumutuksen ja kulumisenestokyvyn takaamiseksi
- Kulhon pohjan rakennusmateriaali: läpinäkyvä iskunkestävä polykarbonaatti, jossa painetut nestetason ilmaisinmerkit
Mukautettavat tilausliitekoodit mahdollistavat spesifikaatioiden virityksen paikkakohtaisiin käyttöolosuhteisiin. Jäljellä olevat koodin modifioijat määrittelevät tyhjennysmekanismin tyypin, integroidun painemittarin asennussuunnan ja valinnaiset lisätarvikkeet, mukaan lukien kiinnityskannattimet, virtauksen säätöliittimet ja törmäyksenestoastian suojakotelot. Standardoitu tilausrakenne yksinkertaistaa alueiden välistä komponenttien hankintaa ja varmistaa johdonmukaiset vaihtoyksiköiden tekniset tiedot identtisille tuotantolinjalaitteille, jotka on asennettu useisiin saman tuotantoyrityksen toimipisteisiin.
Kullekin runkokoolle julkaistut mitta-asettelupiirustukset tarjoavat tarkat vaaka- ja pystysuuntaiset asennuspinnan mittaukset, jotka tukevat ohjauskaappitilan suunnittelua ja koneen rungon rakennesuunnittelua tuotantoa edeltävien suunnitteluvaiheiden aikana. Yksityiskohtaiset aksiaaliset ja säteittäiset mittatoleranssit eliminoivat asennuksen sopivuusristiriidat, kun olemassa olevia tuotantolinjoja asennetaan jälkikäteen päivitetyillä ilmankäsittelylaitteistoilla, jolloin vältytään kalliilta paikan päällä suoritettavilta koneistuksilta, jotta vanhojen jaetun ilmankäsittelykomponenttien ja uusien integroitujen kolmoiskokoonpanojen välinen asennusgeometria ei sovi yhteen.
Vaiheittainen standardi asennus- ja painekalibrointityönkulku
Väärä kokoonpano, käänteinen ilmavirran suunta ja väärin kalibroidut paineasetukset ovat kolmen suurimman syyn joukossa ennenaikaisen ilmankäsittelyyksikön vian ja myöhempien pneumaattisten laitteistovaurioiden joukossa. Standardoidun peräkkäisen asennuksen tarkistuslistan noudattaminen eliminoi vältettävissä olevat inhimilliset virheet alkuasennuksen ja käyttöönoton aikana, mikä säilyttää integroidun kolmoiskokoonpanon ja kaikkien siihen liitettyjen pneumaattisten suorituslaitteiden täyden käyttöiän.
Kaikki asennustoimenpiteet on aloitettava tehtaan paineilman syöttölinjan täydellisellä paineettomuudella, jotta vältetään äkillisen korkeapaineisen ilman purkautuminen komponenttien asennus- ja liitäntätöiden aikana. Teknikkojen on vahvistettava kompressorijärjestelmän sulkeminen ja putkilinjan jäännöspaineen poisto ennen yksikön kokoonpanon, putken kierreliittimen kiinnityksen ja mittarin asennustoimenpiteiden käsittelyä.
- 1. Kiedo PTFE-tiivisteteippiä tasaisesti ulkoisten putken kierreliittimien ympärille ennen kuin ruuvaat tulo-/poistoliittimet yksikön venttiilin rungon portteihin ilmavuodon estämiseksi kierreliitoksissa; Vältä polykarbonaattimaljan kierreliitosten liiallista kiristämistä materiaalin halkeamisen estämiseksi
- 2. Tarkista integroidun alumiinikehyksen yläpinnalle painetut suuntavirtausmerkinnät; paineilman on tultava vasempaan AF-suodatinporttiin ja poistuttava oikeanpuoleisesta AL-voitelulaitteen portista, käänteinen asennus häiritsee peräkkäistä suodatusta ja saastuttaa säätimen sisäosat öljysumun jäännöksillä
- 3. Kiinnitä L-muotoinen metallikiinnike pystysuoraan tasaiseen koneen runkoon tai kaapin paneelipintoihin kestävillä kiinnikkeillä, mikä varmistaa, ettei sivuttaista mekaanista välystä siirtäisi tärinää yksikön runkoon laitteen käyttöjaksojen aikana.
- 4. Kiinnitä kalibroitu painemittari keskussäädinmoduulin mittariporttiin, kiristä mittarin liittimet vain käsivääntömomentilla välttääksesi sisäisten mittarin paineentunnistuskalvojen vahingoittuminen
- 5. Palauta pienimääräinen paineilman syöttö yksikköön, nosta keskussäätimen säätönuppia ylöspäin aktivoidaksesi paineensäätötoiminnon; pyöritä myötäpäivään lisätäksesi ulostulopainetta ja vastapäivään vähentääksesi syöttöpainetta, kunnes tavoitearvo rekisteröidään analogisen mittarin säätimessä
- 6. Kun vaadittu käyttöpainearvo on vakiintunut, paina säätönuppi kokonaan alas kytkeäksesi sisäisen itselukittuvan hammasmekanismin ja varmistaaksesi kalibroidut paineasetukset pysyvästi tärinän aiheuttamaa ajautumista vastaan.
- 7. Irrota voitelulaitteen yläosan öljyn täyttöaukon kiinnitin tavallisella kuusioavaintyökalulla, kaada ISO VG32 -turbiiniöljyä sisäiseen säiliöön ylittämättä painettua enimmäisnesteen tason ilmaisinviivaa läpinäkyviin kulhon seiniin, kiristä öljyaukon kiinnitin uudelleen tiivistääksesi ilmavuotoja
- 8. Hienosäädä voitelulaitteen öljysumun tippumisnopeuden säätöruuvi: myötäpäivään pyöriminen lisää öljyn sumutusmäärää paljon ilmaa kuluttavilla monitoimiasemilla, vastapäivään pyöriminen vähentää sumun tuotantoa matalavirtauksisille tarkkuusrobottilaitteille, jotka ovat herkkiä liialliselle öljyhöyryn saastumiselle
Asennuksen jälkeinen käyttöönoton validointi vaatii jatkuvan 30 minuutin täyden ilmansyöttötoiminnan laitteiden huippukuormitusolosuhteissa, jotta varmistetaan vakaa paineenpito ja tasainen öljysumun sumutusteho. Teknikot tarkastavat silmämääräisesti kaikki kierreliitokset, kulhojen liitokset ja modulaariset lukitussaumat mikroilmavuotojen varalta käyttämällä saippuakuplatestausliuosta, joka levitetään kaikille liitäntäpinnoille. Kaikki havaittava ilman tihkuminen edellyttää purkamista, PTFE-tiivistenauhan uudelleen kiinnittämistä ja hallittua vääntömomenttia koskevaa uudelleenkiristystä liitosvuodon korjaamiseksi ennen kuin koko tuotantolinjan toiminta jatkuu.
Koko laitoksen laajuisiin pääjakotukkien asennuksiin, joissa on suuri runkokoko AC4000 ja AC5000, suositellaan ylimääräisiä tärinää eristäviä kumisia kiinnitystyynyjä metallisten L-kannattimen asennuspintojen alle vaimentamaan kompressorin suuritehoisen tärinän välitystä ilmankäsittelyyksikön runkoon. Tärinäneristys minimoi sisäisten säätimen kalvojen ja suodatinmaljan kierreliitosten pitkäaikaisen väsymisrasituksen ja pidentää kokonaishuoltoväliä yksikön täydellisten huoltojen välillä.
Vertaileva suorituskykyanalyysi jaetun ilman valmistelukomponentteja vastaan
Monet pneumaattisten järjestelmien suunnitteluinsinöörit punnitsevat kaksi erillistä ilmastointilaitteisto-arkkitehtuuria projektin alkuperäisen suunnittelun aikana: täysin integroidut kolminkertaiset modulaariset kokoonpanot tai kolme erillistä suodatin-, säädin- ja voiteluyksikköä, jotka on yhdistetty väliputkiliittimillä. Jokaisessa kokoonpanossa on ainutlaatuisia toiminnallisia kompromisseja, jotka liittyvät asennuksen monimutkaisuuteen, tilanjalanjälkeen, vuotoriskiin, huollon saavutettavuuteen ja pitkän aikavälin tasaiseen ilmastointitehoon.
| Suorituskyvyn arvioinnin ulottuvuus | Integroitu kolminkertainen modulaarinen kokoonpano | Erillinen erillinen suodatin / säädin / voitelulaite |
|---|---|---|
| Putkilinjan vuodon riskipisteet yhteensä | Vähäiset sisäiset lukitusliitännät; only two external inlet/outlet threaded joints exposed to leakage potential | Useita välissä olevia siirtymäputkiliittimiä kolmen erillisen yksikön välillä, mikä lisää huomattavasti kokonaisilmavuodon todennäköisyyttä |
| Asennuksen jalanjälkivaatimus | Kompakti yhtenäinen runkorakenne vähentää pysty- ja vaakapaneelitilan täyttöä keskimäärin 40 % | Kolme erillistä yksikkörunkoa vaativat laajennettua asennuspinta-alaa, joissa on erotusrakoja yksittäisten kulhojen huoltoa varten |
| Painehäviö kokoonpanon läpi | Tasaiset jatkuvat sisäiset virtauskanavat rajoittavat inkrementaalista painehäviötä koko nimellisvirtausspektrillä | Useat suunnatut putken kulmaliittimet luovat kumulatiivisen virtausvastuksen ja kohonneen järjestelmän painehäviön huippuilman läpimenon aikana |
| Keskitetty ylläpidon saavutettavuus | Kaikki kolme huollettavaa kulhoa on kohdistettu yhteen pystytasoon samanaikaista silmämääräistä tarkastusta ja komponenttien vaihtoa varten | Yksikön haja-asemointi vaatii erillisen fyysisen pääsyn kolmeen erilliseen asennuspaikkaan rutiinitarkastustehtäviä varten |
| Tärinän aiheuttaman paineen poikkeaman riski | Yksi jäykkä alumiinirunko eliminoi komponenttien suhteellisen liikkeen säätimen ja suodatinmoduulien välillä | Itsenäinen yksikön asennus mahdollistaa vähäisen asennon siirron jatkuvassa työpajavärähtelyssä, mikä muuttaa asteittain kalibroituja paineen asetusarvoja |
| Varaosavaraston standardointi | Yhtenäiset patruunan, kalvon ja suuttimen varaosat, jotka ovat yhteensopivia yhteensopivien runkokokoisten varianttien kanssa yksittäisestä tuotesarjasta | Erillisten tuotelinjojen erilliset laitteistot edellyttävät useiden yksilöllisten varaosanumeroiden varastoimista rajoitetulla ristiinyhteensopivuudella |
Erillisiä erillisiä ilmastointilaitteita on toisinaan rajoitetusti käytössä erikoistuneissa erittäin suurivirtausputkijärjestelmissä, joissa mukautettu suodatus-, paineensäätö- ja voiteluvaiheiden välinen etäisyys tulee pakolliseksi ainutlaatuisten prosessirajoitusten vuoksi. Yli 90 prosentissa tavallisista automatisoiduista kokoonpano-, pakkaus-, materiaalinkäsittely- ja tarkkuusrobotiikan pneumaattisista asennuksista integroidut modulaariset kolmoiskokoonpanot tarjoavat erinomaisen tasapainoisen suorituskyvyn kaikilla yllä olevassa vertailumatriisissa luetelluilla mitatuilla arviointikriteereillä.
Monivuotisista tuotantolinjoista kerätyt pitkän aikavälin käyttötiedot vahvistavat, että integroidut modulaariset kolminkertaiset yksiköt vähentävät rutiinihuollon kokonaistyötunteja vuosittain noin 30 prosenttia verrattuna vastaaviin jaettuihin komponentteihin. Yhdistetyt tarkastukset ja komponenttien vaihtomahdollisuudet eliminoivat teknikkojen toistuvan matkustamisen hajallaan olevien erillisten laitteiston asennuspaikkojen välillä, mikä virtaviivaistaa laitteiston huoltotiimien päivittäisiä vuoroa edeltäviä turvallisuuden ja suorituskyvyn tarkistuskierroksia.
SMC-tyypin AC FRL-yksikkövahvistaa näitä luontaisia modulaarisen kokoonpanon etuja hienostuneen sisäisen virtauskanavan työstyksellä, vahvistetulla lukitusrunkorakenteella ja standardoidulla vaihdettavissa olevalla varakomponenttiarkkitehtuurilla, jota ei ole saatavilla kilpailevien komponenttivalmistajien toimittamissa yleisissä ei-sarjan modulaarisissa ilmankäsittelykokoonpanoissa.
Strukturoitu säännöllinen huoltoaikataulu ja komponenttien vaihtosäännöt
Säännöllinen ennaltaehkäisevä huolto pidentää suoraan ilmankäsittelykokoonpanojen toiminnallista käyttöikää ja estää suunnittelemattomia myöhempien pneumaattisten laitteistovikojen aiheuttamia huonontuneita suodatinmateriaaleja, tyhjentyneitä voiteluainesäiliöitä tai kuluneita sisäisiä säätimen tiivisteosia. Kiinteiden tarkastus- ja huoltovälien määrittäminen laitteiden käyttötuntien mukaan luo ennakoitavia kunnossapitotyönkulkuja laitoksen tekniselle henkilökunnalle ja eliminoi reaktiiviset hätäkorjausskenaariot, jotka johtuvat laiminlyödyn ilmastointilaitteiston vaurioitumisesta.
Päivittäiset vuoroa edeltävät visuaaliset tarkastukset
Tarkista läpinäkyvä suodatinmalja kerääntynyt kondenssivesi; suorita manuaalinen tyhjennys, jos neste saavuttaa puolet kulhon kokonaistilavuudesta. Tarkista voitelulaitteen öljysäiliön taso ja lisää ISO VG32 -turbiiniöljyä, ennen kuin taso putoaa painetun osoitinmerkin alapuolelle. Varmista, että painemittarin mittakellon lukema vastaa kalibroitua tavoitearvoa ja varmista, että lukitusnuppi pysyy täysin painettuna tärinän aiheuttaman paineen poikkeaman estämiseksi.
Kuukausittainen täysi toiminnallinen huoltojakso
Poista yksikkökokoonpanon paine kokonaan, irrota suodatinmalja ja poista kuparisuodatinpatruuna paineilman takaisinhuuhtelua varten kerryttyneiden hiukkasten poistamiseksi. Tarkasta kaikki kulhon kierteitetyt tiivisteet kovettumisen, halkeilun tai vähäisten öljyn/veden vuotamisen varalta; vaihda huonontuneet elastomeeritiivisteet liitosvuodon välttämiseksi. Säädä voitelulaitteen öljysumun tippumisnopeus vastaamaan päivitettyjä laitteiden huippuilmankulutusvaatimuksia kuukausittaisten tuotannon läpimenoarvioiden jälkeen.
Neljännesvuosittaiset perusteelliset huoltotoimenpiteet
Pura säädinmoduuli kokonaan osiin tarkastaaksesi sisäisen tasapainotuskalvon venymisen, mikrorepeämien tai pintahiukkasten hankausvaurioiden varalta. Puhdista voitelulaitteen sumutussuutinkokoonpano poistaaksesi jähmettyneet öljyjäämät, jotka rajoittavat jatkuvaa sumun muodostumista. Tarkista kaikki modulaariset lukitusliitossaumat ilmavuotojen varalta saippuakuplatestausliuoksella, kiristämällä löysät kiinnikkeet ja vaihtamalla kuluneet O-rengastiivisteet tarpeen mukaan.
- Välitön pakollinen suodatinpatruunan vaihto: suodatinmateriaalissa näkyy voimakasta värjäytymistä jatkuvan hiukkaskontaminaation vuoksi tai vastahuuhtelu ei pysty palauttamaan tasaista ilman läpivirtausta
- Säätimen kalvokokoonpanon täydellinen vaihto: näkyvät paineenvaihtelupiikit vakaiden laitteiden kuormitusjaksojen aikana osoittavat kalvon sisäisen väsymisen ja materiaalin venymisen
- Voitelulaitteen suuttimen komponenttien vaihto: epäyhtenäinen öljysumun sumutusteho jatkuu suuttimen sisäisten virtauskanavien perusteellisen liuotinpuhdistuksen jälkeen
- Kulhon täydellinen vaihto: polykarbonaattikoteloon muodostuu pintaan mikrohalkeamia tai pysyviä sameita, jotka estävät selkeän nesteen pinnan silmämääräisen tarkastuksen
Kaikissa purkamis- ja osien vaihtotöissä on noudatettava tiukasti paineenalennusturvaohjeita, jotta vältetään äkillinen korkeapaineinen ilmanpurkaus kulhon irrottamisen ja sisäisen moduulin huollon aikana. Huoltoteknikon tulee käyttää tavallisia silmiensuojaimia kaikissa suodatinpatruunan puhdistuksessa, öljyn täytössä ja sisäisen säätimen purkamisessa, jotta vältetään kosketus saastuneen kondenssiveden tai voitelunesteen jäämien kanssa.
Voimakkaasti pölyisissä metallinvalmistus- tai mineraalienkäsittelyteollisuuden ympäristöissä toimivien laitosten tulisi nopeuttaa kaikkia suunniteltujen huoltovälien aikatauluja 50 prosentilla, koska kohonneet ilmassa olevat hiukkaspitoisuudet kiihdyttävät suodatinmateriaalin tukkeutumista ja sisäisten osien hankaavien aineiden kulumisastetta, joka ylittää huomattavasti työpajan standardikontaminaation perustason.
Ratkaistaan usein kysyttyjä teknisiä kysymyksiä pneumaattisille insinööreille
1. Mitä AC-tuotteen nimeämisetuliite edustaa sarjan kolmoiskokoonpanon luokitusjärjestelmässä?
AC-nimitys yhdistää lyhenteet kolmesta integroidusta toiminnallisesta osakokoonpanosta, jotka muodostavat täydellisen ilmastointilaitteen kolminkertaisen yksikön: AF tarkoittaa ilmansuodatinta, AR tarkoittaa ilmansäädintä ja AL ilmaisee ilmavoitelulaitetta. Yhtenäinen AC-merkki tarkoittaa tehtaalla valmiiksi koottua yhteenlukittua yhdistelmää kaikista kolmesta ydinilmankäsittelymoduulista yhdeksi asennuskehykseksi, mikä erottaa tämän tuotesarjan erillisistä AF-, AR- tai AL-komponenteista, joissa ei ole integroituja modulaarisia liitäntäkehyksiä.
2. Mikä standardoitu paineilman syöttöputkilinjan kytkentäjärjestys tulisi ottaa käyttöön tässä kolmoiskokoonpanossa?
Universaalin teollisuuden suosittelema liitäntävirtausreitti seuraa kompressorin pääsyöttölinjaa → AC kolminkertaisen kokoonpanon tuloaukkoa → alavirran magneettiventtiilien jakoputket, sylinterin toimilaitteet ja pneumaattiset työkaluasemat. Ilman on kuljettava peräkkäin suodattimen, säätimen ja voitelulaitteen vaiheiden läpi kiinteässä järjestyksessä; sisään- ja ulostuloporttien kääntäminen saastuttaa säätimen sisäiset tasapainotuskalvot peruuttamattomasti suodattamattomien hiukkasten ja voiteluöljysumun jäämien vuoksi, jotka ovat jääneet loukkuun suodatinainekammioihin.
3. Mitkä toiminnalliset erot erottavat manuaalisen, paine-eron ja täysin automaattisen tyhjennysastian kokoonpanot?
Manuaaliset tyhjennyskulhot perustuvat ajoitettuun käyttäjän fyysiseen toimintoon kerääntyneen kondenssiveden poistamiseksi, ja ne sopivat matalan kosteuden sisätiloihin, joissa on ennakoitavissa olevat päivittäisen huollon sammutusikkunat. Paine-eron tyhjennysvaihtoehdot poistavat nesteen kertyneen automaattisesti aina, kun suodattimen tulo- ja poistopuolen paine-erot ylittävät esiasetetut kynnysarvot, ja ne toimivat vain, kun jatkuva ilmavirta kulkee kokoonpanon läpi. Full float -tyyppiset automaattiset tyhjennysjärjestelmät aktivoivat kondenssiveden poiston puhtaasti nesteen korkeuden perusteella suodattimen säilytysastioiden sisällä ja toimivat luotettavasti pitkien miehittämättömien 24 tunnin tuotantovuorojen aikana riippumatta ilmavirran vaihteluista.
4. Voidaanko integroidussa voitelumoduulissa käyttää turvallisesti muita kuin ISO VG32 -vaihtoehtoisia voitelunesteitä?
Hyväksymättömät öljyn viskositeettiluokat tai ei-teolliset voiteluainekoostumukset häiritsevät tasaisen mikrosumun sumuttamista AL-voitelulaitteen suutinkokoonpanon sisällä, mikä johtaa toimilaitteen sisäisten liukupintojen epätasaiseen pinnoitteeseen tai jäännösöljyn kertymiseen, mikä tukkii kapeita virtauskäytäviä venttiilikelan osissa. Vain ISO VG32 -turbiiniluokan pneumaattinen voiteluöljy säilyttää kalibroidun sumutussuorituskyvyn, joka vastaa sarjavoitelumoduulien suuttimen sisäistä mittageometriaa, mikä eliminoi ennenaikaisen venttiilin juuttumisen tai epäjohdonmukaisen sylinterin liikkeen riskin.
5. Kuinka insinöörit voivat määrittää oikean AC-sarjan runkokoon uusiin pneumaattisten järjestelmien suunnitteluprojekteihin?
Runkokoon valintalaskelmat perustuvat kahteen ensisijaiseen ydinmuuttujaan: kaikkien alavirtaan kytkettyjen pneumaattisten toimilaitteiden huippuhuipun samanaikainen ilmankulutus ja nimellispaineilmaputkiston kierreportin halkaisijatiedot laitoksen nykyisessä jakeluverkossa. Liitäntäkierteen mitoituksen sovittaminen esiasennettuun pääsyöttöputkistoon eliminoi tarpeen mukautettuja siirtymäliitossovittimia varten, kun taas runkokoon valinta, jonka nimellisvirtauskapasiteetti ylittää huippuhuipun samanaikaisen ilmantarpeen, estää liiallisen painehäviön ja toimilaitteen epäjohdonmukaisen liikkeen täyden kuormituksen tuotantojaksojen aikana.
6. Tukeeko kolmoiskokoonpano asennusta käänteiseen tai vaakasuoraan asennusasentoon?
Zhejiang Ouleikai Pneumatic Co., Ltd.toimittaa standardoituja modulaarisia ilmankäsittelykokoonpanoja, jotka on suunniteltu ratkaisemaan paineilman laadun epävakauden haasteita maailmanlaajuisilla teollisuusautomaatiotoimialoilla. Täydellinen tekninen dokumentaatio ja mittapiirustusresurssit ovat saatavilla kaikille AC-sarjan runkokokoversioille.


